
Om du är i smyckesbranschen, vet du att gränsen mellan en specialtillverkad smycke som känns handgjord och en som ser massproducerad ut går på en sak: finish. För 3D-printade smycken är detta ännu mer kritiskt. Till skillnad från traditionell gjutning, där finishen formas av manuell bearbetning och efterbehandling, ger 3D-utskrift digital precision till bordet – men den precisionen leder inte alltid till ett realistiskt slutresultat av hög kvalitet. Som leverantör av 3D-skrivare för smycken har jag arbetat med dussintals designers, små butiksägare och stora produktionshus för att felsöka och förfina sina eftertrycksprocesser, och jag kan berätta att en realistisk finish inte bara handlar om materialen du använder – det handlar om de avsiktliga val du gör i varje steg. Låt oss dela upp hur man förvandlar en grov 3D-utskrift till en bit som konkurrerar med (eller slår) traditionella handgjorda smycken.
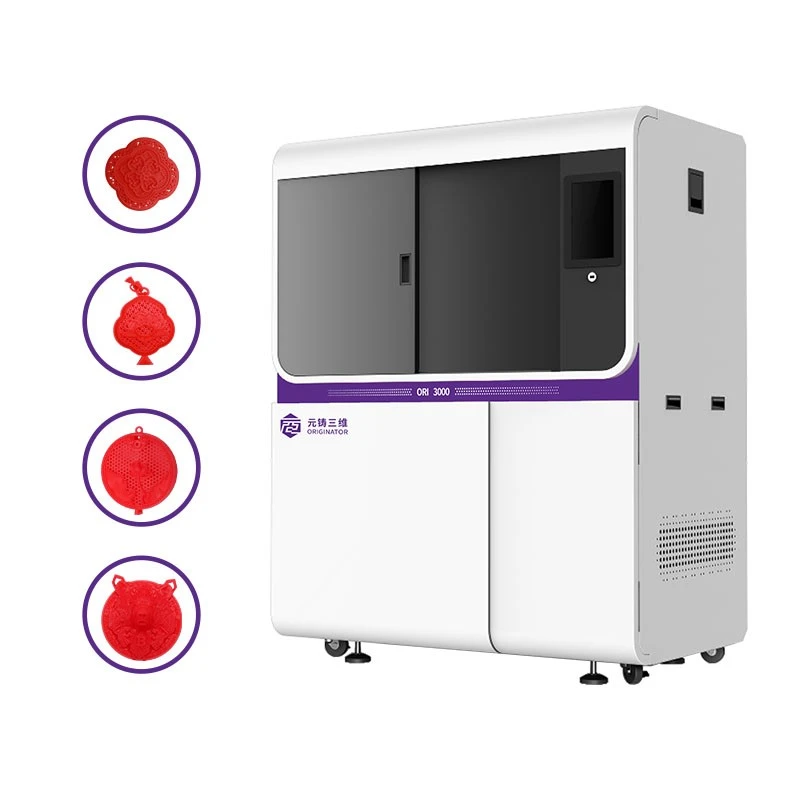
Först är det viktigt att börja med rätt 3D-skrivare för ditt arbetsflöde. Alla 3D-skrivare för smycken är inte skapade lika, och att välja en som är designad för smyckesspecifika behov kommer att minska på eftertrycksarbetet innan du ens tar upp en slippinne. Till exempel producerar skrivare som är byggda för gjutning modeller med jämna lagerlinjer som är minimala direkt från byggplattan – vilket sparar timmar av arbete senare. Om du är fokuserad på detaljerade detaljer som förlovningsringar eller känsliga hängen, kommer en 3d-skrivare för smycken med hög precision och lagerupplösning på mikronnivå att göra stor skillnad. Jag har sett kunder som bytte från nybörjarskrivare till en 3D-skrivare för smycken med hög precision minskade sin efterbehandlingstid med 40 % helt enkelt för att deras utskrifter hade mycket färre synliga lagerlinjer att adressera. Det är en liten investering i maskinen som lönar sig i varje steg av efterbehandlingen.
Sedan, när ditt tryck är borta från byggplattan, är det första kritiska steget att ta bort stödet. Stöd är nödvändiga för överhäng och intrikata detaljer, men om man lämnar kvar även små stödnubbar kommer det att lämna märken som är svåra att dölja. Här är ett proffstips: använd vattenlösligt stödmaterial om din skrivare tillåter det, eller ett manuellt verktyg för borttagning av stöd med en fin spets för smycken i storlek. För ömtåliga delar som stift eller filigran, undvik tång - de kan repa eller böja metallen när du kommer till eftergjutning. Om du använder en 3d-skrivare för smyckesgjutning som är designad med lätt brytbara stöd, kommer du att upptäcka att det inte krävs någon kraft att ta bort stöd, vilket minskar risken för att skada utskriftens fina detaljer. Jag säger alltid till kunderna att de ska ta sig tid här – snabb borttagning av support är den främsta orsaken till ojämna ytbehandlingar senare.
Efter att stöden är borta kommer din 3D-utskrift (eller "vaxmodell", om du använder tappad vaxgjutning, vilket fortfarande är den vanligaste metoden för 3D-tryckta smycken) att ha kvarvarande lagerlinjer. Även med en maskin med hög precision är dessa linjer ofta för fina att se med blotta ögat men kommer att dyka upp när biten är polerad. Det finns två effektiva sätt att jämna till dem: kemisk utjämning eller mekanisk slipning. Kemisk utjämning använder en lösning som isopropylalkohol (för hartstryck) eller specifika vaxlösningsmedel för att smälta det yttre lagret något, vilket fyller ut luckor mellan lagren. Detta är bra för enhetliga delar som bandringar, men för intrikata mönster med djupa sniderier är mekanisk slipning med finkornigt sandpapper eller en tumlare bättre.

Tumbling är en arbetshäst för många smyckestillverkare. För eftergjutnings- eller eftertrycksvaxmodeller kan en stentumlare med stålmedia och en mild polermassa jämna ut små defekter och skapa en konsekvent textur. Jag rekommenderar att börja med ett grovt medium (som keramiska pellets) under de första 24 timmarna och sedan byta till finare media och ett polermedel i ytterligare 12 timmar. För stycken med svåråtkomliga områden är en vibrerande tumlare bättre än en roterande – den omrör mediet jämnare, så att den når in i springorna utan att lämna ojämna ytor. Om du arbetar med exklusiva smycken, kommer en 3D-skrivare för avancerad smyckesgjutning att producera utskrifter med så släta ytor att enbart tumlande kan vara tillräckligt för att få en realistisk finish, vilket sparar dig ännu mer tid.
När din bit är slät är nästa steg gjutning (om du använde ett vaxtryck) eller efterbehandling om du använder en 3D-skrivare av metall. Lost-wax-gjutning är fortfarande den mest populära metoden för 3D-printade smycken, och nyckeln här är att undvika gjutdefekter som kan förstöra din finish. Till exempel, om ditt vaxtryck har luftbubblor, kommer de att översättas till hål i metallen som kräver fyllning. För att förhindra detta, se till att ditt 3D-utskrift är helt härdat innan du investerar i gjutning – UV-härdning av dina hartsutskrifter i ytterligare 10 minuter efter utskrift hårdnar dem mer enhetligt, vilket minskar risken för bubblor under utbrändhet. Om du letar efter en skrivare som är optimerad för detta, har en 3D-skrivare för smyckesdesign och tillverkning ofta inställningar skräddarsydda för att producera bubbelfria avgjutningar, vilket förenklar ditt efterarbete.
Efter gjutningen har du en grov metallbit som kallas en "sprued" bit, som inkluderar den huvudsakliga smyckesdelen plus sprues (kanalerna som matar in metall i formen). Skär först av öppningarna med en juvelerarsåg och lämna en liten flik. Använd sedan en fin fil för att jämna ut fliken i jämnhöjd med metallen, var noga med att inte repa det omgivande området. Det är här många nybörjare gör ett misstag – att använda en grov fil för att påskynda processen, vilket lämnar djupa repor som är omöjliga att ta bort utan kraftig slipning. Börja alltid med den finaste filen som möjligt; för de flesta bitar fungerar en 00-cut fil bra. För små områden som insidan av ett ringband är en nålfil viktig.
Nu kommer vi till polering – steget som förvandlar en bra bit till en realistisk, professionell finish. Polering handlar inte bara om att göra pjäsen glänsande; det handlar om att matcha rätt textur till smyckestypen. Till exempel kräver en högpolerad förlovningsring en spegelliknande finish, medan ett texturerat bohemiskt hänge kan behöva en satin eller matt finish. För högpolering, använd ett bufferthjul med rouge-blandning – börja med en medium rouge för att ta bort kvarvarande repor, byt sedan till en fin rouge för att spegelglansen ska bli. För strukturerad finish, använd ett stålborstehjul med ett milt slipmedel, eller till och med en tumlare med valnötsskal för att skapa en mjuk, matt look. Det största misstaget här är överpolering: för mycket bufferttid kommer att tunna ut metall (särskilt i ömtåliga stift) och runda av skarpa detaljer, vilket gör att biten ser mindre realistisk ut.
Ett annat ofta förbisett steg är städning. Efter polering täcks dina smycken med överbliven blandning och fett, vilket kommer att matta finishen och till och med orsaka missfärgning med tiden. Använd en ultraljudsrengörare med ett milt smyckestvättmedel, eller en ångtvätt för att komma in i alla springor. För silver- eller guldbitar tar ett snabbt dopp i en smyckesrengöringslösning (följt av sköljning med destillerat vatten) alla kvarvarande rester. Att hoppa över det här steget är som att måla en smutsig vägg – det kommer inte att se bra ut, oavsett hur mycket tid du spenderar på att polera.
Jag har arbetat med designers som trodde att ett 3D-utskrift alltid skulle se "digitalt" ut jämfört med handgjorda smycken, men den rätta kombinationen av maskin, eftertryckssteg och efterbehandlingstekniker kan göra de två omöjliga att skilja. Till exempel bytte en boutiquejuvelerare som jag arbetade med från nybörjarskrivare till en 3D-skrivare för smycken med hög precision, lade till ett 24-timmars tumlingssteg och förfinade sin kemiska utjämningsprocess – vilket resulterade i förlovningsringar som kunderna trodde var handsnidade. Nyckeln var att investera i en skrivare som byggdes för smycken, inte bara allmän 3D-utskrift, eftersom varje del av maskinens design påverkar den slutliga finishen.
Om du fortfarande kämpar för att få den finish du vill ha är det värt att testa olika stödmaterial eller utjämningstekniker. Jag rekommenderar att börja med ett provtryck av ett enkelt ringband, applicera varje steg och dokumentera hur finishen förändras. På så sätt kan du hitta det som fungerar för din specifika skrivare och designstil utan att slösa tid på varje del du gör. Och om du letar efter en skrivare som gör den här processen enklare, ta en titt på vårt utbud: från en mångsidig 3D-skrivare för smyckesgjutning och formtillverkning till ett exklusivt alternativ för intrikata delar, vi har maskiner som är skräddarsydda för varje smyckesarbetsflöde.
I slutet av dagen är en realistisk finish på 3D-tryckta smycken inte magi – det är en blandning av rätt verktyg, tålamod och uppmärksamhet på detaljer. Att välja en skrivare som minimerar eftertrycksarbete, tar tid med stödborttagning och utjämning, och matchar din polering till den önskade strukturen förvandlar dina 3D-utskrifter till delar som kunderna kommer att älska. Om du är redo att uppgradera din smyckesutskrift eller har frågor om din nuvarande finishprocess, är vårt team här för att hjälpa dig. Kontakta vårt säljteam för att diskutera dina behov och hitta rätt lösning för ditt företag.
Referenser:
- Smyckesindustrin 3D-utskrift: Efterbearbetningstekniker för högkvalitativa ytbehandlingar. Smyckesproduktionsmagasin, 2023.
- Lost-Wax Casting Bästa praxis för 3D-tryckta smycken. International Jewellers Association, 2022.
- Effekten av skrivarupplösning på smyckens 3D-utskriftsfinish. 3D-utskrift i Design Industry Journal, 2024.
- Poleringstekniker för precisionsmetallsmycken. American Jewelry Supply Co., 2023.


